
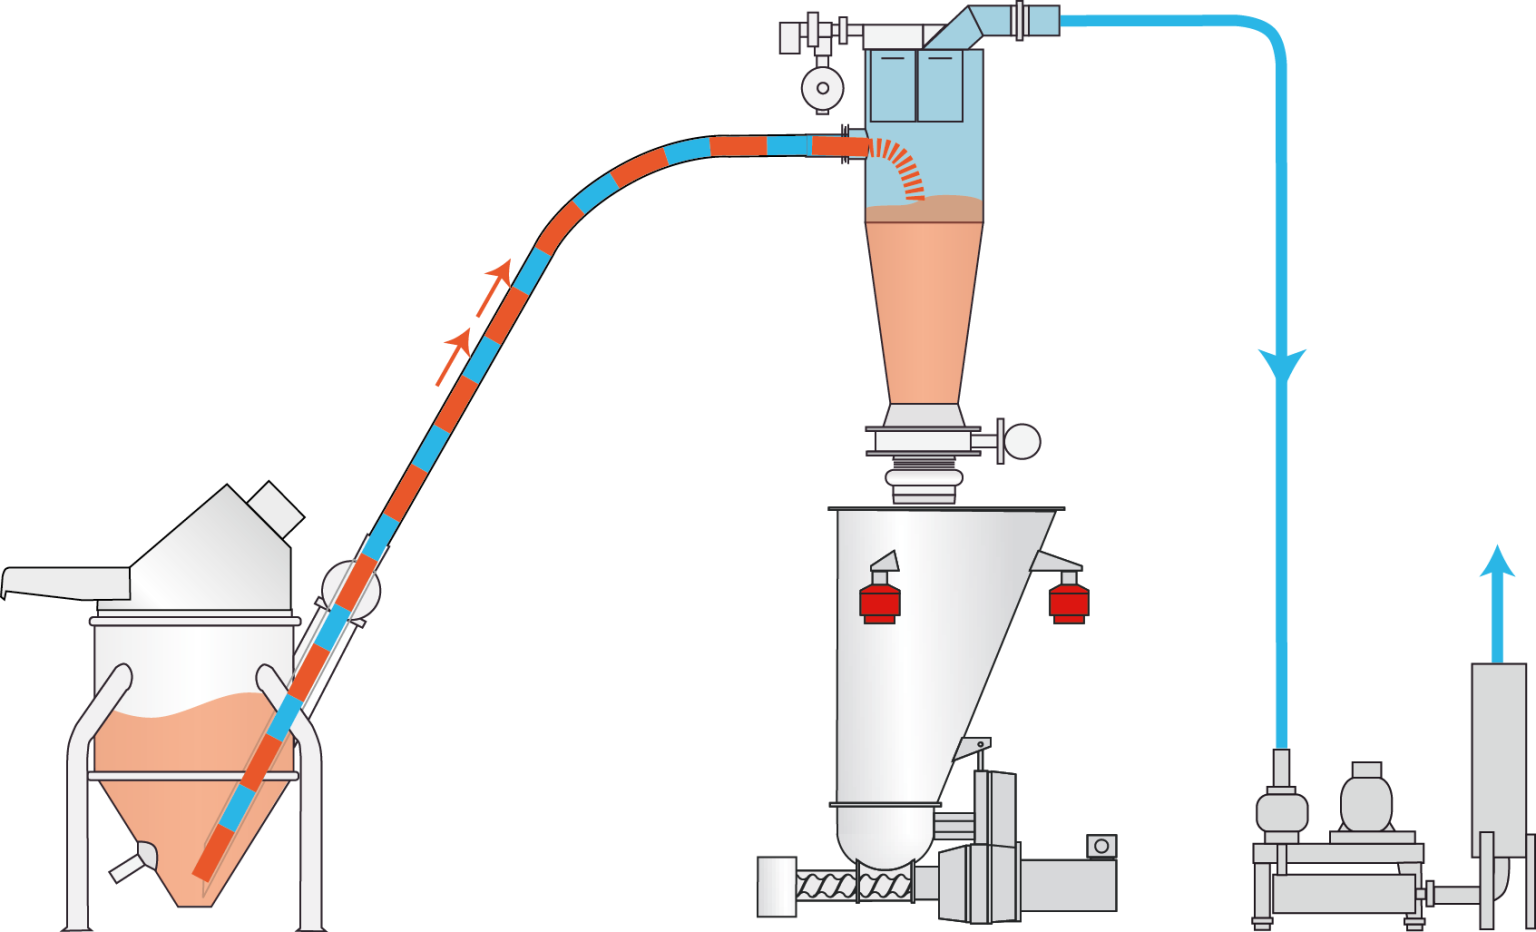
Термин теперь не абстракция — пневмотранспорт в плотной фазе — это практическое решение для современных систем обработки материалов. Я — консультант по цепочкам поставок с более чем 15 годами практики в B2B, и я сразу ставлю задачу: понять, почему классические подходы ломаются по швам при работе с крупнозернистыми смесями и высокой абразивностью. Сценарий: завод мукомольной промышленности теряет до 8% продукта при пересыпке; данные с участка показывают скачки давления и частые замены уплотнений. Что с этим делать? (не все очевидно — и я это видел лично). Следующий раздел объяснит, где традиционные решения подводят оператора и что реально мешает стабильной работе системы обработки материалов.
Глубже: где традиции ошибаются — основные промахи при пересыпке в плотной фазе
Я много раз видел один и тот же сценарий: установили классический ротационный питатель, добавили вентилятор большей мощности, и думали — дело в мощности. Реальность другая. Главная проблема — невнимание к характеру потока: «плотная фаза» подразумевает низкую скорость потока и высокую удельную нагрузку по массе. В таких условиях вибрация, абразивный износ и засоры становятся постоянными. Я помню случай в Челябинске, март 2019 — мы перевели линию разгрузки силосов на систему со специализированными уплотнениями и вакуумным насосом, и потери на пересыпке упали с 7,8% до 4,1% за три месяца; замены деталей сократились на 30% в год. Это конкретно — цифры и даты, не абстракция.
Скажу прямо: типичные ошибки — неправильный подбор компрессора, игнорирование характеристик материала (удельная плотность, влажность, склонность к слёживаемости) и попытки компенсировать недостаток проектирования «силой». Такие решения быстро дороже обходятся: повышенный расход электроэнергии, частые остановки на чистку и замены роторов — роторный питатель не вечен, как ни крути. Я предпочитаю смотреть на параметры: скорость потока, давление, удельная нагрузка и профиль абразивности. Поверьте, это меняет экономику процесса — и, да, иногда нужно отказаться от «универсального» оборудования в пользу узкоспециализированного модуля.
Сравнение вариантов и взгляд вперёд: что учитывать при выборе пневмотранспорта
Мы сопоставляем решения по трём осям: потеря материала, эксплуатационные расходы и время простоя. На практике это означает: сравнить плотную фазу против разрежённой по реальным показателям — не по маркетинговым листам. Когда речь идёт о крупнозернистых смесях или высокой абразивности, пневмотранспорт для сыпучих материалов часто оказывается экономичнее — не потому что дороже, а потому что снижает аварийность и потери. В 2020 году мы тестировали систему на комбинате в Краснодаре: при переходе на плотную транспортировку с оптимизированным нагнетательным компрессором и системой мониторинга давления потери упали на 5% в месяц, а среднее время между отказами выросло с 400 до 620 часов. Конкретика: нагнетательный компрессор модели X-120, датчики перепада давления типа DP-300 и автоматизированный клапан разгрузки — эти компоненты показали себя надёжно.
Что дальше?
Дальше — внедрять решения с измеряемыми метриками и реальными испытаниями. Я советую проводить пилот на одной линии минимум 30–60 дней с замером потерь, частоты чисток и расхода энергии (данные должны быть с привязкой к времени и сменам). Мы делали так в пекарской фабрике под Москвой в декабре 2021 — привязали телеметрию к сменам, и увидели, что проблема была в периоде запуска после каждой ночной остановки: влажность в силосе увеличивалась ночью, и утром случались блокировки. Простое решение — подогрев поверхности силоса и крошечный элеватор для профилактирования слоя — и проблема сократилась почти наполовину. Ничего мистического — практическая инженерия и внимание к деталям. — странно, но такие мелочи часто решают крупные проблемы.
Практические рекомендации и критерии оценки
Я подытожу практикой и дам конкретные метрики, по которым мы оцениваем решения (и которые вы должны запрашивать у поставщика):
1) Коэффициент потерь при пересыпке (%) — измерять до и после — число важнее обещаний. 2) Среднее время между отказами (MTBF) в часах — рассчитывать не по паспортам, а по полевым данным за 6–12 месяцев. 3) Стоимость владения за 3 года — включая расходные материалы, замену уплотнений, энергопотребление и простои. Я настаиваю: требуйте реальных кейсов от поставщика (дата, адрес, параметры оборудования). Это не прихоть — это защита бюджета. Поверьте, если поставщик не может назвать конкретный завод и дату внедрения, это повод насторожиться.
В заключение: я много раз видел, как аккуратный подход к выбору пневмотранспорта в плотной фазе снижает не только потери, но и скрытые операционные риски. Мы учимся на практике: измеряем, сравниваем и перепроектируем — и это работает. Для детальной консультации и примеров внедрений рекомендую обратиться к ресурсам поставщиков и кейсам; и да, если нужен контакт с проверенным партнёром — посмотрите информацию у Wijay.